


Í skurðarferlinu leiða mál eins og skjótur sliti á myglu, langan tímabreytingartíma, lélegan sveigjanleika og litla framleiðslugetu oft til óstöðugra ferla, sem leiðir til ósamræmdra gæða á rafskautum og minni rafhlöðuafköstum. Laserskurður, vegna þess að það er enginn titringsfrávik, mikil nákvæmni, góður stöðugleiki og engin þörf fyrir skiptingu mygla, hefur smám saman orðið almennur í litíum rafhlöðuframleiðslu. Það er almennt notað í ferlum eins og skurði flipa, rifa rafskautsblaðs og rifa aðskilnaðarins.
Einkenni rafskautsskerðingar rafhlöðuVél:
1.
2. daufir eða skemmdir skurðarbrúnir geta framleitt burrs.
3.. Óviðeigandi skurðarskilyrði, svo sem lélegt snertingu milli vinnustykkisins og kýlisins eða deyja, eða óviðeigandi staðsetningarhæð meðan á snyrtingu stendur og kýla, getur einnig valdið burrs ef hæð vinnuhluta er lægri en staðsetningarhæðin, sem leiðir til lélegrar passa milli lögunar verksins og skurðarbrúnarinnar.
4. Hækkun hitastigs við aðgerð getur valdið breytingar á bilum, sem leitt til burðar á skera rafskautsblöðum.
EinkenniRafskaut rafskautLaser Cutting Machine:
1. þröngt skurðarpall.
2. Lítil hitasvæði nálægt skurðarbrúninni.
3. Lágmarks staðbundin aflögun.
4.
5. Auðveld samþætting við sjálfvirkan búnað, auðvelda sjálfvirkni ferlis.
6. Engar takmarkanir á því að skera vinnustykki; Lasergeislar hafa prófunargetu.
7. Sameining við tölvur, vistun efni.
Í ljósi verulegra öryggisáhættu sem stafar af Burrs frá vélrænni deyja skera í rafhlöður er búist við að leysirskurður verði aðal aðferðin í framtíðinni.

Mynd 1: Die Cutting
Meginregla um leysirskurð:
Einbeittur hágæða þéttleiki leysir geislar geislar rafskautsblaðið sem á að skera, hitnar það hratt upp á háan hita, sem veldur því að það bráðnar, gufa upp, ablate eða nær íkveikjupunktinum og myndar göt. Þegar geisla hreyfist yfir blaðið mynda þessar holur stöðugt þröngt skurð og klára skurð rafskautsblaðsins.

Mynd 2: Skematísk skýringarmynd af laserskurðarreglu
Helstu ferli breytur leysirskurðar:
(1) Geislastilling:
Því lægra sem geislastillingin er, því minni er einbeitt blettastærð, því hærri er aflþéttleiki og orkuþéttleiki, því þrengri skurðurinn og því hærri sem skurðar skilvirkni og gæði.
②polarization leysigeislans:
Eins og hvers konar rafsegulbylgjuflutningur, hefur leysigeisla rafmagns- og segulmagnaðir íhlutir sem eru hornréttir á hvort annað og í átt að útbreiðslu geisla. Í ljóseðlisfræði er rafmagnsvektorinn talinn skautunarstefna leysigeislans. Þegar skurðarstefnan er samsíða skautunarstefnunni, frásogast framhlið leysisins á hagkvæmastan hátt, sem leiðir til þröngs skurðar, lítils skurðar hornréttleika og ójöfnur og mikill skurðarhraði.
③laser máttur:
Laserskurður krefst þess að leysigeislinn beinist að minnstu blettþvermálinu með mesta aflþéttleika. Leysiraflið sem þarf til að skera aðallega veltur á skurðategundinni og eiginleikum efnisins sem er skorinn. Gufuskurður krefst hæsta leysirafls, með því að bráðna skurði og súrefnisaðstoð bræðsluklippu krefst þess minnsta.
Meðalútreikningsformúla:
Meðalkraftur=stak púlsorka × endurtekningartíðni
Formúla um hámark krafts:
Hámarksafl=stak púlsorka / púlsbreidd
④ Focus staða:
Brennidepillinn fyrir ofan vinnustykkið er jákvætt defocus og undir vinnustykkinu er neikvætt defocus. Samkvæmt geometrískri ljósfræði kenningu, þegar jákvæðu og neikvæðu defocus flugvélarnar eru jafnt frá vinnsluyfirborði, er aflþéttleiki á samsvarandi flugvélum um það bil það sama.
⑤laser brennidepli:
Brennidepli fókuskerfisins hefur veruleg áhrif á gæði leysir. Ef brennivídd fókusgeislans er stutt er fókushornið stórt og blettastærðin breytist verulega nálægt fókusnum, leysirþéttleiki á yfirborð efnisins er mjög breytilegur með mismunandi fókusstöðum, sem hefur mikil áhrif á skurðinn. Fyrir leysirskurð ætti fókusstaðan að vera á eða aðeins undir yfirborði vinnustykkisins til að ná hámarks skurðardýpi og minnstu skurðarbreiddinni.
Þar sem litíumjónar rafhlöðublöð eru með tvíhliða húðun + miðju málmstraums safnunar uppbyggingu, og eiginleikar lagsins og málmþynnunnar eru mjög mismunandi, svör þeirra við leysirvirkni eru einnig mismunandi. Þegar leysirinn virkar á neikvæða grafítlagið eða jákvætt virka efnislag, vegna mikils frásogshraða þeirra og lítillar hitaleiðni, krefst lagsins tiltölulega litla leysirorku til að bráðna og gufa. Aftur á móti endurspeglar málmstraumur safnari leysirinn og hefur hratt hitauppstreymi, þannig að leysirorka sem þarf til að bráðna og gufa málmlagið er hærri.

Mynd 3: Koparsamsetning og hitastigdreifing í þykktarstefnu einhliða húðuðu neikvæða rafskauts undir leysirvirkni
Mynd 3 sýnir koparsamsetningu og hitadreifingu í þykktarstefnu einhliða húðuðu neikvæðu rafskauts undir leysirvirkni. Þegar leysirinn virkar á grafítlagið gufar grafít aðallega upp vegna efniseiginleika þess. Þegar leysirinn kemst inn í koparpilið byrjar filmu að bráðna og myndar bráðna laug. Ef ferlið breytur eru óviðeigandi geta vandamál komið fram: (1) húðun flögnun við skurðbrúnina og afhjúpar málmþynnuna, eins og sýnt er á vinstri mynd af mynd 4; (2) Mikið magn af skurði rusli um skurðarbrúnina. Þessi mál geta leitt til minnkaðs afkösts rafgeymis og öryggisgæða, eins og sýnt er á réttri mynd af mynd 4. Þess vegna er það nauðsynlegt að hámarka færibreyturnar þegar þeir eru notaðir á eiginleikum virka efnisins og málmþynnu til að tryggja fullkomið skurð á rafskautsblaðinu og góð skurðarbrún án þess að láta málm rusl.
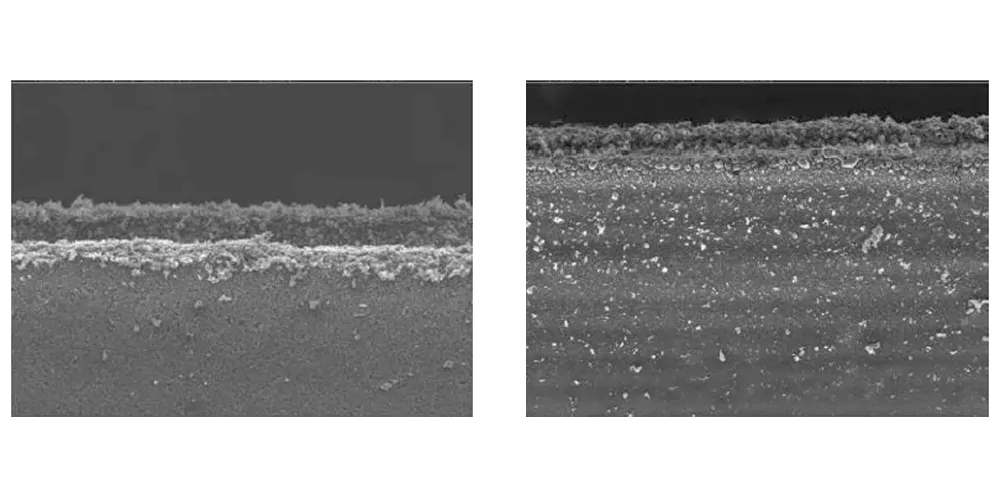
Mynd 4: Klippandi vandamál: Óvarinn málmþynna og klippa rusl
Endurbætur leiðbeiningar fyrir leysirskurð:
1.. Skurður skilvirkni: Núverandi stig 60-90 m/mín mun halda áfram að bæta, með væntanlegu stigi 120-180 m/mín á þremur árum.
2. Framfarir í framtíðinni í nýjum leysir gerðum og leysirferlum geta gert kleift að skera leysir á ternary bakskautsefnum. Að auki er hægt að bæta gæðamál eins og hitahitað svæði, burrs og bráðnar perlur með vélrænni stöðugleika og endurbætur á leysirferli.
3.. Það felur einnig í sér að bæta samkvæmni vörugæða með því að auka Vísitölu ferlisgetu (CPK).
4.. Samþætting uppgötvunar á netinu, PLC stjórn og efri tölvustýring fyrir eins vél upplýsingaöflun. Síðan með því að tengjast upplýsingakerfi verksmiðjunnar og hámarka gagnaöflun eins véls og ná fullri línu.


